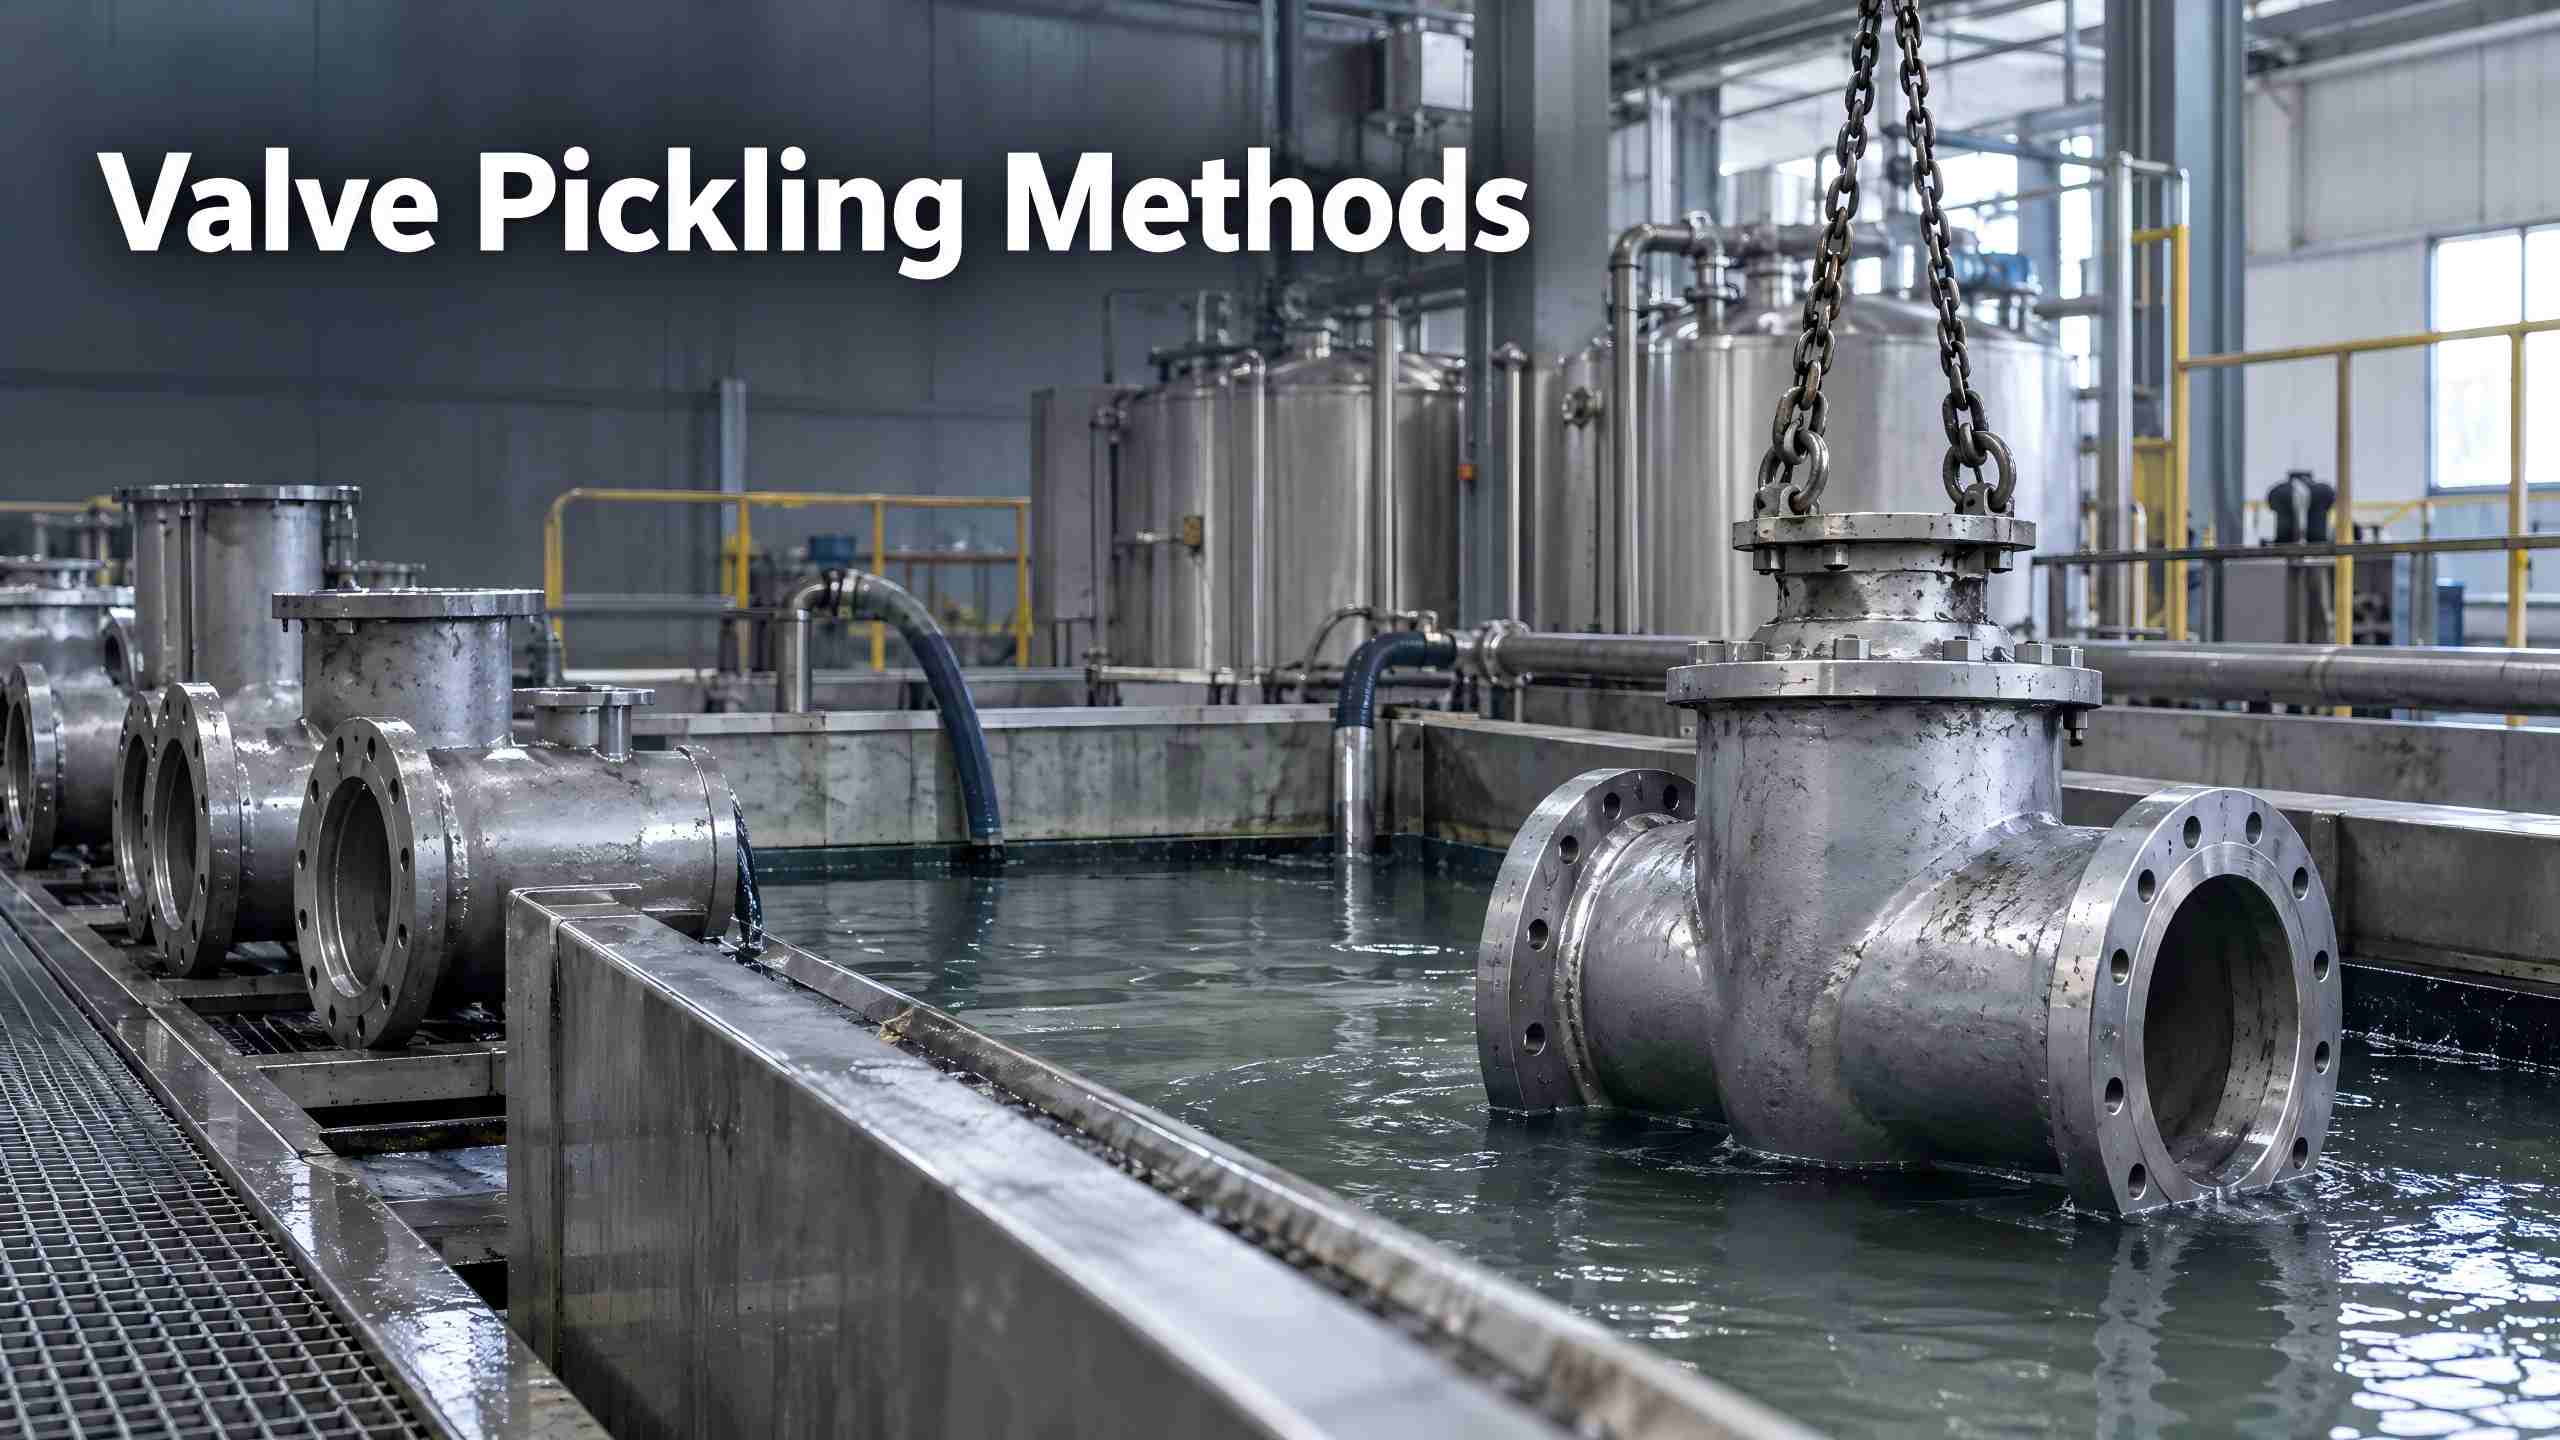
Métodos de decapado de válvulas
autor: ATHENA GROUP
2026-11-06
Válvula de Ateneasuministra válvulas de acero inoxidable para servicios ácidos y que contienen cloruro, y el decapado es uno de los pasos que más a menudo decide cuánto duran esas válvulas. Esta guía establece los métodos de decapado, el procedimiento estándar y los errores comunes tal como los aplica el equipo de ingeniería de Athena Valve en la práctica.
El decapado es un paso clave en la fabricación de válvulas de acero inoxidable y en la instalación en el sitio que vincula lo que viene antes y lo que viene después: elimina el tinte de óxido y la contaminación que deja la soldadura y el mecanizado, y es seguido por la reconstrucción de la película pasiva. Determina directamente la vida útil de la válvula en medios ácidos y que contienen cloruro. Elija el método incorrecto y la consecuencia más leve será la tinción con ácido o un decapado excesivo; el más grave es la corrosión intergranular y la falla del sello. Este artículo expone en un solo lugar los métodos de decapado más utilizados en la práctica de la ingeniería, el procedimiento estándar y los conceptos erróneos más comunes.
El decapado es un paso clave en la fabricación de válvulas de acero inoxidable y en la instalación en el sitio que vincula lo que viene antes y lo que viene después: elimina el tinte de óxido y la contaminación que deja la soldadura y el mecanizado, y es seguido por la reconstrucción de la película pasiva. Determina directamente la vida útil de la válvula en medios ácidos y que contienen cloruro. Elija el método incorrecto y la consecuencia más leve será la tinción con ácido o un decapado excesivo; el más grave es la corrosión intergranular y la falla del sello. Este artículo expone en un solo lugar los métodos de decapado más utilizados en la práctica de la ingeniería, el procedimiento estándar y los conceptos erróneos más comunes.
1. Primero, tenga claro qué es en realidad el decapado “lavado”
El decapado de válvulas de acero inoxidable (comúnmente llamado “decapado y pasivación” en la práctica de la ingeniería) se ocupa de tres cosas: el tinte de óxido (tinte de calor) en la zona afectada por el calor de la soldadura, las incrustaciones de óxido y el hierro libre, y los residuos de aceite y fundente. El decapado se encarga de “eliminar la contaminación y desincrustar”; La pasivación es responsable de “reconstruir la película pasiva rica en cromo en la superficie metálica recién expuesta”. Los dos pasos deben realizarse en secuencia. El decapado sin pasivación en realidad empeora la resistencia a la corrosión.
Muy a menudo surge una confusión: el decapado de válvulas de acero al carbono es un “desoxidante” (ácido clorhídrico o sulfúrico más un inhibidor), y después del decapado se aplica una capa antioxidante, sin que exista pasivación; El decapado de válvulas de acero inoxidable es “limpieza y restauración de la pasividad”. Nunca se debe utilizar ácido clorhídrico en piezas de acero inoxidable: los iones de cloruro plantan las semillas de la corrosión por picaduras y el agrietamiento por corrosión bajo tensión.
Ocasiones típicas que requieren decapado: antes de que una nueva válvula salga de fábrica, después de soldar o reparar en el sitio, cuando aparecen manchas de óxido o tintes de óxido en la superficie y antes de la puesta en servicio de sistemas de alta limpieza, como los sistemas alimentarios y farmacéuticos.
2. Cinco métodos de decapado convencionales y sus aplicaciones
Las relaciones y rangos de temperatura están sujetos a ASTM A380/A967 y a la condición en la que se suministra el material. El ácido fluorhídrico es muy tóxico; el sitio debe estar ventilado y tener gluconato de calcio a mano para emergencias. El acero dúplex es más sensible a la proporción y debe tratarse según las instrucciones del fabricante del material.
| Método | Sistema ácido (rango de ingeniería común) | Adecuado para | Características |
| Decapado por inmersión | Ácido nítrico 10%, 30 min. | Piezas de fabricación de válvulas pequeñas, piezas de reparación desmontadas. | Uniforme y minucioso, máxima eficiencia; Requiere espacio y tratamiento de licores residuales. |
| Decapado por pulverización | Spray atomizado de ácidos mixtos | Líneas de válvulas de producción en masa | Automatizado, ahorra ácido, adaptado al volumen |
| Decapado con brocha/gel | Pasta decapante (ácido mixto gelificado) | Soldaduras de sitio, áreas locales de válvulas grandes. | Sin necesidad de mover equipos, bajo consumo; La uniformidad depende de la técnica. |
| Decapado por circulación | Ácido cítrico o ácido nítrico diluido bombeado en circulación. | Sistemas de tuberías de acero inoxidable en servicio. | Cubre todo el bucle; Los sellos blandos y los instrumentos deben estar aislados. |
| Decapado electrolítico / electropulido | Electrolito más corriente | Válvulas de grado alimentario, farmacéutico y semiconductor | Rugosidad controlable, bajo riesgo de ácido residual; alta inversión en equipos |
3. Procedimiento estándar de seis pasos
Desengrase y eliminación de aceite: utilice un limpiador alcalino sin cloro para eliminar el aceite. Si el aceite no se elimina por completo, la superficie decapada seguramente quedará irregular.
Decapado: establezca la relación, la temperatura y el tiempo por material (304/316L/dúplex) y retire la pieza cuando se acabe el tiempo.
Enjuague: enjuagar con abundante agua limpia hasta que el pH sea neutro; para válvulas críticas utilice agua desionizada (iones de cloruro ≤25 mg/L).
Neutralización: neutralizar el ácido residual con una solución alcalina débil de carbonato de sodio al 1%-2%.
Pasivación: ácido nítrico al 20% a 60 °C durante 20 a 60 minutos para reconstruir la película pasiva.
Inspección y embalaje: comprobar la muestra mediante el método de la mancha azul o el método de la película de agua, luego limpiar, secar, tapar y proteger contra la contaminación secundaria.
Una nota sobre las válvulas de asiento blando: PTFE y EPDM no resisten el ácido. Retire los sellos antes de decaparlos o cambie al método del gel para mantenerse alejado de las superficies de sellado. El ácido gastado y el licor residual deben neutralizarse y sedimentarse; Las aguas residuales que contienen cromo y níquel deben entregarse a una unidad autorizada para su eliminación de acuerdo con los requisitos medioambientales.
Decapado: establezca la relación, la temperatura y el tiempo por material (304/316L/dúplex) y retire la pieza cuando se acabe el tiempo.
Enjuague: enjuagar con abundante agua limpia hasta que el pH sea neutro; para válvulas críticas utilice agua desionizada (iones de cloruro ≤25 mg/L).
Neutralización: neutralizar el ácido residual con una solución alcalina débil de carbonato de sodio al 1%-2%.
Pasivación: ácido nítrico al 20% a 60 °C durante 20 a 60 minutos para reconstruir la película pasiva.
Inspección y embalaje: comprobar la muestra mediante el método de la mancha azul o el método de la película de agua, luego limpiar, secar, tapar y proteger contra la contaminación secundaria.
Una nota sobre las válvulas de asiento blando: PTFE y EPDM no resisten el ácido. Retire los sellos antes de decaparlos o cambie al método del gel para mantenerse alejado de las superficies de sellado. El ácido gastado y el licor residual deben neutralizarse y sedimentarse; Las aguas residuales que contienen cromo y níquel deben entregarse a una unidad autorizada para su eliminación de acuerdo con los requisitos medioambientales.
4. Cinco conceptos erróneos comunes
1. Limpieza “conveniente” de válvulas de acero inoxidable con ácido clorhídrico: muchos artículos en línea recomiendan decapar válvulas de acero inoxidable con ácido clorhídrico o una mezcla de ácidos que lo contenga. Esto es incorrecto: los iones cloruro son precisamente el punto de partida de la corrosión por picaduras y tensiones. Utilice un sistema de ácido nítrico más fluorhídrico o un sistema de ácido cítrico.
2. Decapado sin pasivación: la superficie está fresca pero no lleva película pasiva, por lo que se corroe más rápido.
3. Remojar horas extras en busca de “limpieza”: el decapado excesivo provoca corrosión intergranular y una superficie rugosa.
4. Tocar la superficie con cepillos de alambre de acero comunes o herramientas de acero al carbono: esto incrusta hierro libre y es seguro que aparecerán manchas de óxido más adelante. Utilice cepillos específicos de acero inoxidable y abrasivos a base de aluminio.
5. Aplicar pasta decapante y luego ni enjuagar ni neutralizar: el ácido residual cristaliza y se corroe lentamente una vez que la válvula está en servicio.
5. Cómo elegir un método
Para piezas pequeñas recién fabricadas y piezas por lotes, elija el decapado por inmersión o por pulverización; para soldaduras y reparaciones en obra, elija pasta decapante; para sistemas en servicio, elija el decapado por circulación (aislando primero los sellos blandos y los instrumentos); para tareas de alta limpieza, elija el electropulido; para piezas fundidas con incrustaciones de óxido gruesas, chorreado con arena o granallado antes del decapado.
Preguntas frecuentes
P1: ¿El decapado y la pasivación son lo mismo?
No. El decapado es el paso de “limpieza” que elimina las incrustaciones de óxido, el tinte de óxido y el hierro libre; La pasivación es el paso siguiente que reconstruye la película pasiva rica en cromo sobre la superficie limpia utilizando ácido nítrico o cítrico. Los dos generalmente se realizan en secuencia y en conjunto se denominan decapado y pasivación, pero sus funciones difieren.
P2: ¿El decapado dañará las superficies de sellado de la válvula?
P2: ¿El decapado dañará las superficies de sellado de la válvula?
Sí. Los sellos duros (aleación de estelita, carburo cementado) resisten razonablemente bien al ácido, mientras que los sellos blandos (PTFE, EPDM, NBR) son atacados por el ácido. A las válvulas de asiento blando se les deben quitar los sellos o se debe utilizar el método de gel para mantenerlas alejadas de la zona de sellado; Después del decapado, se deben volver a pulir y comprobar las superficies de sellado.
P3: ¿Cómo se acepta el trabajo después del decapado?
P3: ¿Cómo se acepta el trabajo después del decapado?
Tres métodos son comunes en la práctica de la ingeniería: el método de la mancha azul (prueba de gota de ferricianuro de potasio y ácido nítrico, sin mancha azul que indique hierro libre aceptable), el método de la película de agua (una película de agua continua que indica una superficie limpia y aceptable) y, cuando sea necesario, una prueba de niebla salina neutra. Para lotes grandes, verifique las muestras según ASTM A967/A380 y las especificaciones del proyecto.
P4: ¿Puede el decapado reemplazar la protección contra la corrosión de rutina?
P4: ¿Puede el decapado reemplazar la protección contra la corrosión de rutina?
No. El decapado y la pasivación sólo restauran la superficie a su estado pasivado inicial; no pueden reemplazar la selección de medios, los recubrimientos anticorrosivos y el mantenimiento periódico. Si las manchas de óxido siguen reapareciendo después de la puesta en servicio, investigue primero la concentración de cloruro y las condiciones de operación antes de decidir si repetir el decapado.
Todos los métodos de decapado anteriores solo funcionan cuando se combinan con el material, el medio, la presión y la temperatura reales, y esa combinación es exactamente dondeIngeniería de Athena ValveEl equipo trabaja con los clientes, cubriendo válvulas de tapón excéntricas, lubricadas, no lubricadas y de presión equilibrada, junto con los correspondientes requisitos de decapado y pasivación, antes de que la válvula se ponga en servicio con contenido de cloruro o ácido. Si está evaluando válvulas para una aplicación exigente, el equipo de ingeniería de Athena Valve está disponible para realizar consultas técnicas sobre sus especificaciones y recomendaciones específicas de la aplicación.
Todos los métodos de decapado anteriores solo funcionan cuando se combinan con el material, el medio, la presión y la temperatura reales, y esa combinación es exactamente dondeIngeniería de Athena ValveEl equipo trabaja con los clientes, cubriendo válvulas de tapón excéntricas, lubricadas, no lubricadas y de presión equilibrada, junto con los correspondientes requisitos de decapado y pasivación, antes de que la válvula se ponga en servicio con contenido de cloruro o ácido. Si está evaluando válvulas para una aplicación exigente, el equipo de ingeniería de Athena Valve está disponible para realizar consultas técnicas sobre sus especificaciones y recomendaciones específicas de la aplicación.
 Válvula de mariposa concéntrica versus excéntrica: ¿cuál se adapta a los sistemas de agua y HVAC?
 Válvula de compuerta de cuchilla para lodos
 Ranking 2026 de las 10 mejores marcas de válvulas de bola del mundo
 Cómo seleccionar actuadores eléctricos de parte vuelta, de carrera lineal y de múltiples vueltas
 Cómo reparar una válvula de bola con fugas
 Cómo reparar una válvula de compuerta
 Válvula de compuerta tipo sello de presión para aislamiento industrial de alta presión y alta temperatura
 ¿Cuáles son las diferencias entre válvulas forjadas y válvulas fundidas?
 Características, Aplicaciones y Ventajas de las Válvulas Globo de Acero al Carbono
 ¿Por qué las válvulas para instrumentos son indispensables para los sistemas de control industrial?
 ¿Qué son las válvulas bidireccionales?
 ¿Cómo previene una válvula de retención tipo bola el reflujo del medio de la tubería?
 Selección y precauciones para válvulas de gas natural
 Athena Engineering SRL concluye OGA 2026 Kuala Lumpur
 ¿Qué es una válvula de compuerta? ¿Cuál es su principio de funcionamiento?
 Válvula de globo tipo T/patrón T/patrón recto
 Válvula de guillotina frente a válvula de cuña: ¿cuál es mejor para sus tuberías industriales?
 Descripción general completa del producto de válvula de bola criogénica
 Causas y tratamientos para el cierre deficiente de la válvula
 Válvulas de mariposa de triple compensación Athena