Explicación detallada del proceso de fabricación de la fábrica de válvulas
autor: ATHENA GROUP
2025-10-13
Como componente de control indispensable en los sistemas de tuberías industriales, la calidad y el rendimiento devalvulasestán directamente relacionados con el funcionamiento seguro de todo el sistema. La siguiente es una introducción detallada al proceso de fabricación de válvulas en una fábrica de válvulas.
Ⅰ. Diseño e I+D de válvulas
El eslabón principal en la fabricación de válvulas es el diseño y la I+D. Según las necesidades reales de los clientes, las condiciones de trabajo específicas, así como los estándares y especificaciones técnicas de la industria, el equipo técnico utiliza software de diseño avanzado como CAD/CAM para modelado 3D para planificar con precisión la forma estructural, los parámetros dimensionales y los indicadores de rendimiento de la válvula. Al mismo tiempo, se lleva a cabo una innovación tecnológica continua y un diseño optimizado para mejorar la aplicabilidad y confiabilidad del producto, a fin de cumplir con los requisitos de uso en diferentes condiciones de trabajo.

Ⅱ. Adquisición e inspección de materias primas para válvulas
De acuerdo con los requisitos de diseño, las materias primas de alta calidad, como acero inoxidable, hierro fundido, acero al carbono y acero aleado, se obtienen de proveedores confiables. Una vez que llegan las materias primas, se utilizan equipos como un analizador espectral para realizar pruebas de composición de materiales para garantizar que la composición química, las propiedades físicas y otros aspectos de los materiales cumplan con los estándares pertinentes. Se imprime y archiva un informe de prueba de composición del material para referencia futura.
Ⅲ. Producción de fundición de válvulas
- Fusión: Las materias primas inspeccionadas y calificadas se colocan en un horno de inducción para su fusión. La temperatura y el tiempo de fusión se controlan estrictamente para garantizar la composición uniforme del metal fundido y lograr el rendimiento del material requerido.
- Fundición: Los procesos de fundición comunes incluyen la fundición a espuma perdida y la fundición en arena. Tomando como ejemplo la fundición de espuma perdida, el metal fundido se vierte en el molde y, después de enfriar, se forma la forma inicial del cuerpo de la válvula. Este proceso puede reducir eficazmente los defectos de fundición y mejorar la tasa de rendimiento.
- Tratamiento térmico: Se aplican procesos de tratamiento térmico como recocido, normalización o templado y revenido a las piezas fundidas para eliminar la tensión interna de la fundición, mejorar la estructura del material y mejorar la resistencia, tenacidad y resistencia a la fatiga del cuerpo de la válvula.
- Limpieza e Inspección: Se limpian impurezas como partículas de arena y rebabas en la superficie de las piezas fundidas. Luego, se llevan a cabo inspecciones dimensionales y de apariencia para garantizar que las piezas fundidas cumplan con los requisitos de diseño. Mientras tanto, para detectar defectos internos se utilizan métodos de prueba no destructivos, como las pruebas ultrasónicas (UT) y las pruebas radiográficas (RT).
Ⅳ. Mecanizado de válvulas
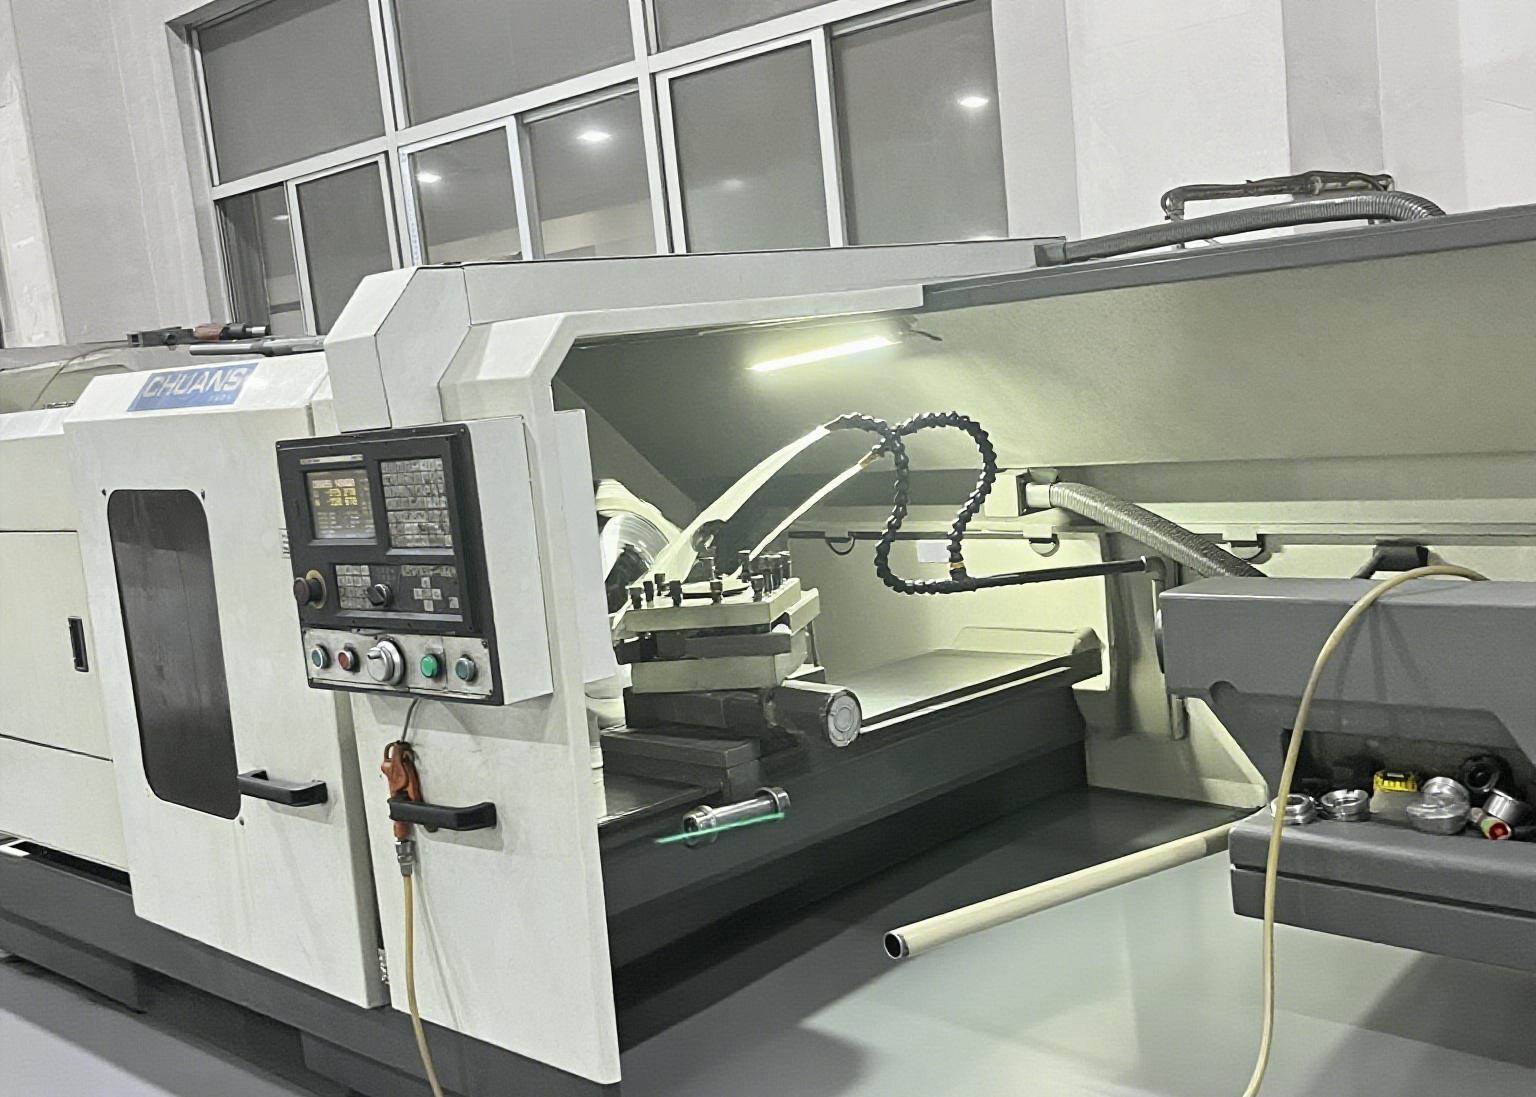
- Mecanizado en desbaste: Se utilizan equipos como tornos, fresadoras y rectificadoras para el mecanizado desbaste de las piezas fundidas para eliminar el exceso de material y darle inicialmente la forma a cada componente de la válvula, sentando las bases para el acabado posterior.
- Refinamiento: El acabado se realiza en los componentes mecanizados toscamente. Con la ayuda de equipos de alta precisión, como los centros de mecanizado CNC, se garantiza la precisión dimensional y el acabado superficial de cada pieza para cumplir con los requisitos de diseño. Especialmente en el procesamiento de superficies de sellado se debe garantizar su planicidad, acabado y dureza.
- Perforación y roscado: Según los planos de diseño, se realizan operaciones de perforación y roscado en las posiciones correspondientes para preparar el montaje de la válvula y su conexión con tuberías, actuadores, etc.
- Inspección: Se realizan inspecciones de dimensiones, tolerancias geométricas y calidad de la superficie de los componentes mecanizados. Los componentes no calificados deben reelaborarse o desecharse oportunamente.
Ⅴ. Fabricación de piezas internas de válvulas
- Piezas internas que requieren soldadura de sello: Para piezas como discos de válvula y asientos de válvula, después del mecanizado de desbaste, se realiza un procesamiento de ranura de superposición de soldadura, seguido de una superposición de soldadura y un tratamiento térmico posterior a la soldadura para mejorar la resistencia al desgaste, la resistencia a la corrosión y la dureza de la superficie de sellado. Luego, se lleva a cabo el acabado y pulido de la superficie de sellado y, finalmente, se realiza la inspección de la dureza de la superficie de sellado y la prueba de líquidos penetrantes (PT) para garantizar el rendimiento del sellado.
- Vástago de válvula: Una vez que las materias primas pasan la inspección, se fabrica la pieza en bruto y se le realiza un mecanizado de desbaste, una superposición de soldadura y un tratamiento térmico posterior a la soldadura. Luego, se realiza el acabado, el rectificado cilíndrico y el tratamiento de la superficie (como nitruración, temple, revestimiento químico, etc.). Finalmente se realiza el tratamiento final, rectificado de la superficie de sellado e inspección.
- Piezas internas sin requisitos de soldadura de sello: Después de fabricar los espacios en blanco de acuerdo con los requisitos, se realiza el mecanizado de desbaste y el acabado.
Ⅵ.VálvulaAsamblea
- Limpieza de componentes: Todos los componentes mecanizados se limpian para eliminar manchas de aceite, limaduras de hierro y otras impurezas de la superficie, garantizando la limpieza del entorno de montaje.
- Asamblea: De acuerdo con los planos de diseño y los requisitos técnicos, se utilizan herramientas y equipos profesionales para ensamblar los distintos componentes, asegurando la precisión del ajuste entre los componentes, como la conexión entre el vástago de la válvula y el disco de la válvula, y el ensamblaje del cuerpo de la válvula y la tapa de la válvula.
- Instalación del sello: Los sellos de la válvula, como juntas tóricas, juntas y empaquetaduras, se instalan para garantizar un rendimiento de sellado confiable y evitar fugas de medio.
- Puesta en servicio: La válvula ensamblada se encarga para verificar si su apertura y cierre son flexibles, si la carrera es precisa y si el sellado es bueno. Para válvulas eléctricas, también se requiere la puesta en servicio del varillaje con actuadores eléctricos.

Ⅶ. Pruebas de rendimiento de válvulas
- Prueba de presión: Se realiza una prueba de presión en la válvula, y la presión de prueba suele ser 1,5 veces la presión de diseño para verificar la capacidad de la válvula para soportar alta presión y su rendimiento de sellado, asegurando que no se produzcan fugas ni rupturas en el uso real.
- Prueba de sello: Además de la inspección del sello durante la prueba de presión, se utilizan métodos como la prueba de burbujas y la detección de fugas por espectrometría de masas de helio para realizar pruebas más rigurosas sobre el rendimiento del sellado de la válvula, especialmente para válvulas que requieren un alto sellado, como válvulas de gas y válvulas de vacío.
- Otras pruebas: Dependiendo de los escenarios de aplicación de la válvula y los requisitos especiales, es posible que se requieran pruebas adicionales, como pruebas de resistencia a la corrosión, pruebas de alta temperatura, pruebas de baja temperatura y pruebas de ciclo, para verificar completamente el rendimiento y la confiabilidad de la válvula.
Ⅷ. Tratamiento y embalaje de superficies de válvulas
- Tratamiento superficial: La válvula se somete a chorro de arena para mejorar el acabado de la superficie y la adhesión del recubrimiento. Luego, de acuerdo con el entorno de servicio y los requisitos del cliente, se lleva a cabo un tratamiento de recubrimiento, como la aplicación de un recubrimiento de resina epoxi, pintura de fluorocarbono, etc., para mejorar la resistencia a la corrosión y la apariencia de la válvula.
- Embalaje: Las válvulas calificadas después de la inspección se empaquetan utilizando materiales protectores como cajas de madera, cartones y espuma plástica para garantizar que las válvulas no sufran daños durante el transporte y almacenamiento. Mientras tanto, se adjuntan documentos relevantes como manuales de productos e informes de inspección de calidad.
A través de la serie anterior de estrictos procesos de fabricación, las válvulas se transforman gradualmente de materias primas a productos terminados de alta calidad, que finalmente se entregan a los clientes, brindando garantías para el funcionamiento seguro de diversos campos e infraestructuras industriales.
¿Por qué considerar elegir Athena SRL para la producción de válvulas?
Al seleccionar válvulas, la elección del proveedor es tan importante como el diseño mismo de la válvula.Atenas SRL, un fabricante italiano de válvulas, es una marca de confianza en Europa e incluso en todo el mundo.
Las razones por las que Athena SRL se destaca son las siguientes:
Las razones por las que Athena SRL se destaca son las siguientes:
- Excelente ingeniería italiana.: Al basarse en procesos de fabricación de precisión, garantiza que las válvulas tengan un rendimiento de sellado confiable y una larga vida útil.
- Versatilidad de materiales: Ofrece una variedad de opciones de materiales (como EPDM, PTFE, etc.) y también presenta materiales de alta gama como Hastelloy, Monel y compuestos cerámicos. Proporciona soluciones personalizadas para puntos débiles en diferentes industrias y se puede adaptar a diversas condiciones de trabajo, como entornos corrosivos.
- Capacidad de personalización: Puede fabricar productos de válvulas a medida que satisfagan las necesidades de acuerdo con los requisitos de proceso específicos de los clientes.
- Servicios globales: Athena SRL ha creado una red de servicio tridimensional de "diseño global + servicio localizado", que permite a los clientes de todo el mundo disfrutar de soporte "cercano" y proporcionar varias válvulas estándar y válvulas personalizadas.
 ¿Cómo previene una válvula de retención tipo bola el reflujo del medio de la tubería?
 Selección y precauciones para válvulas de gas natural
 Athena Engineering SRL concluye OGA 2026 Kuala Lumpur
 ¿Qué es una válvula de compuerta? ¿Cuál es su principio de funcionamiento?
 Válvula de globo tipo T/patrón T/patrón recto
 Válvula de guillotina frente a válvula de cuña: ¿cuál es mejor para sus tuberías industriales?
 Descripción general completa del producto de válvula de bola criogénica
 Causas y tratamientos para el cierre deficiente de la válvula
 Válvulas de mariposa de triple compensación Athena
 ¿Cuál es la diferencia entre la válvula de retención oscilante y NRV? Una explicación completa
 Tipos de conexión comunes de válvulas
 5 errores de diseño de tuberías que están acabando con sus válvulas
 Válvula de flotador: estructura, principio y aplicación
 Válvula de aguja de alta presión Válvula de control de fluido de alta precisión
 ¿Qué es una válvula de retención de pistón?
 Encuéntrenos en OGA 2026 | Stand 6802, pabellón 6
 ¿Qué es un indicador de nivel? Principios de funcionamiento, tipos y aplicaciones industriales.
 Protección de doble sellado: una interpretación completa de las válvulas de globo de fuelle
 Bomba de succión final versus bombas en línea: ¿cuál es la adecuada para usted?
 Método de selección de tipos de válvulas según el grado de estrangulamiento