Metodi di decapaggio delle valvole
autore: ATHENA GROUP
2026-11-06
Valvola Atenafornisce valvole in acciaio inossidabile per servizi contenenti cloruro e acidi e il decapaggio è uno dei passaggi che molto spesso decide la durata di tali valvole. Questa guida illustra i metodi di decapaggio, la procedura standard e gli errori comuni applicati nella pratica dal team di ingegneri di Athena Valve.
Il decapaggio è un passaggio fondamentale nella produzione di valvole in acciaio inossidabile e nell'installazione in loco che collega ciò che viene prima e ciò che viene dopo: rimuove la tinta di ossido e la contaminazione lasciata dalla saldatura e dalla lavorazione, ed è seguito dalla ricostruzione della pellicola passiva. Determina direttamente la durata della valvola in ambienti contenenti cloruro e acidi. Scegli il metodo sbagliato e la conseguenza più lieve sarà la colorazione con acido o un decapaggio eccessivo; il più grave è la corrosione intergranulare e il cedimento delle guarnizioni. Questo articolo illustra in un unico punto i metodi di decapaggio più diffusi nella pratica ingegneristica, la procedura standard e le idee sbagliate comuni.
Il decapaggio è un passaggio fondamentale nella produzione di valvole in acciaio inossidabile e nell'installazione in loco che collega ciò che viene prima e ciò che viene dopo: rimuove la tinta di ossido e la contaminazione lasciata dalla saldatura e dalla lavorazione, ed è seguito dalla ricostruzione della pellicola passiva. Determina direttamente la durata della valvola in ambienti contenenti cloruro e acidi. Scegli il metodo sbagliato e la conseguenza più lieve sarà la colorazione con acido o un decapaggio eccessivo; il più grave è la corrosione intergranulare e il cedimento delle guarnizioni. Questo articolo illustra in un unico punto i metodi di decapaggio più diffusi nella pratica ingegneristica, la procedura standard e le idee sbagliate comuni.
1. Innanzitutto, sii chiaro su cosa il decapaggio sia effettivamente un “lavaggio”
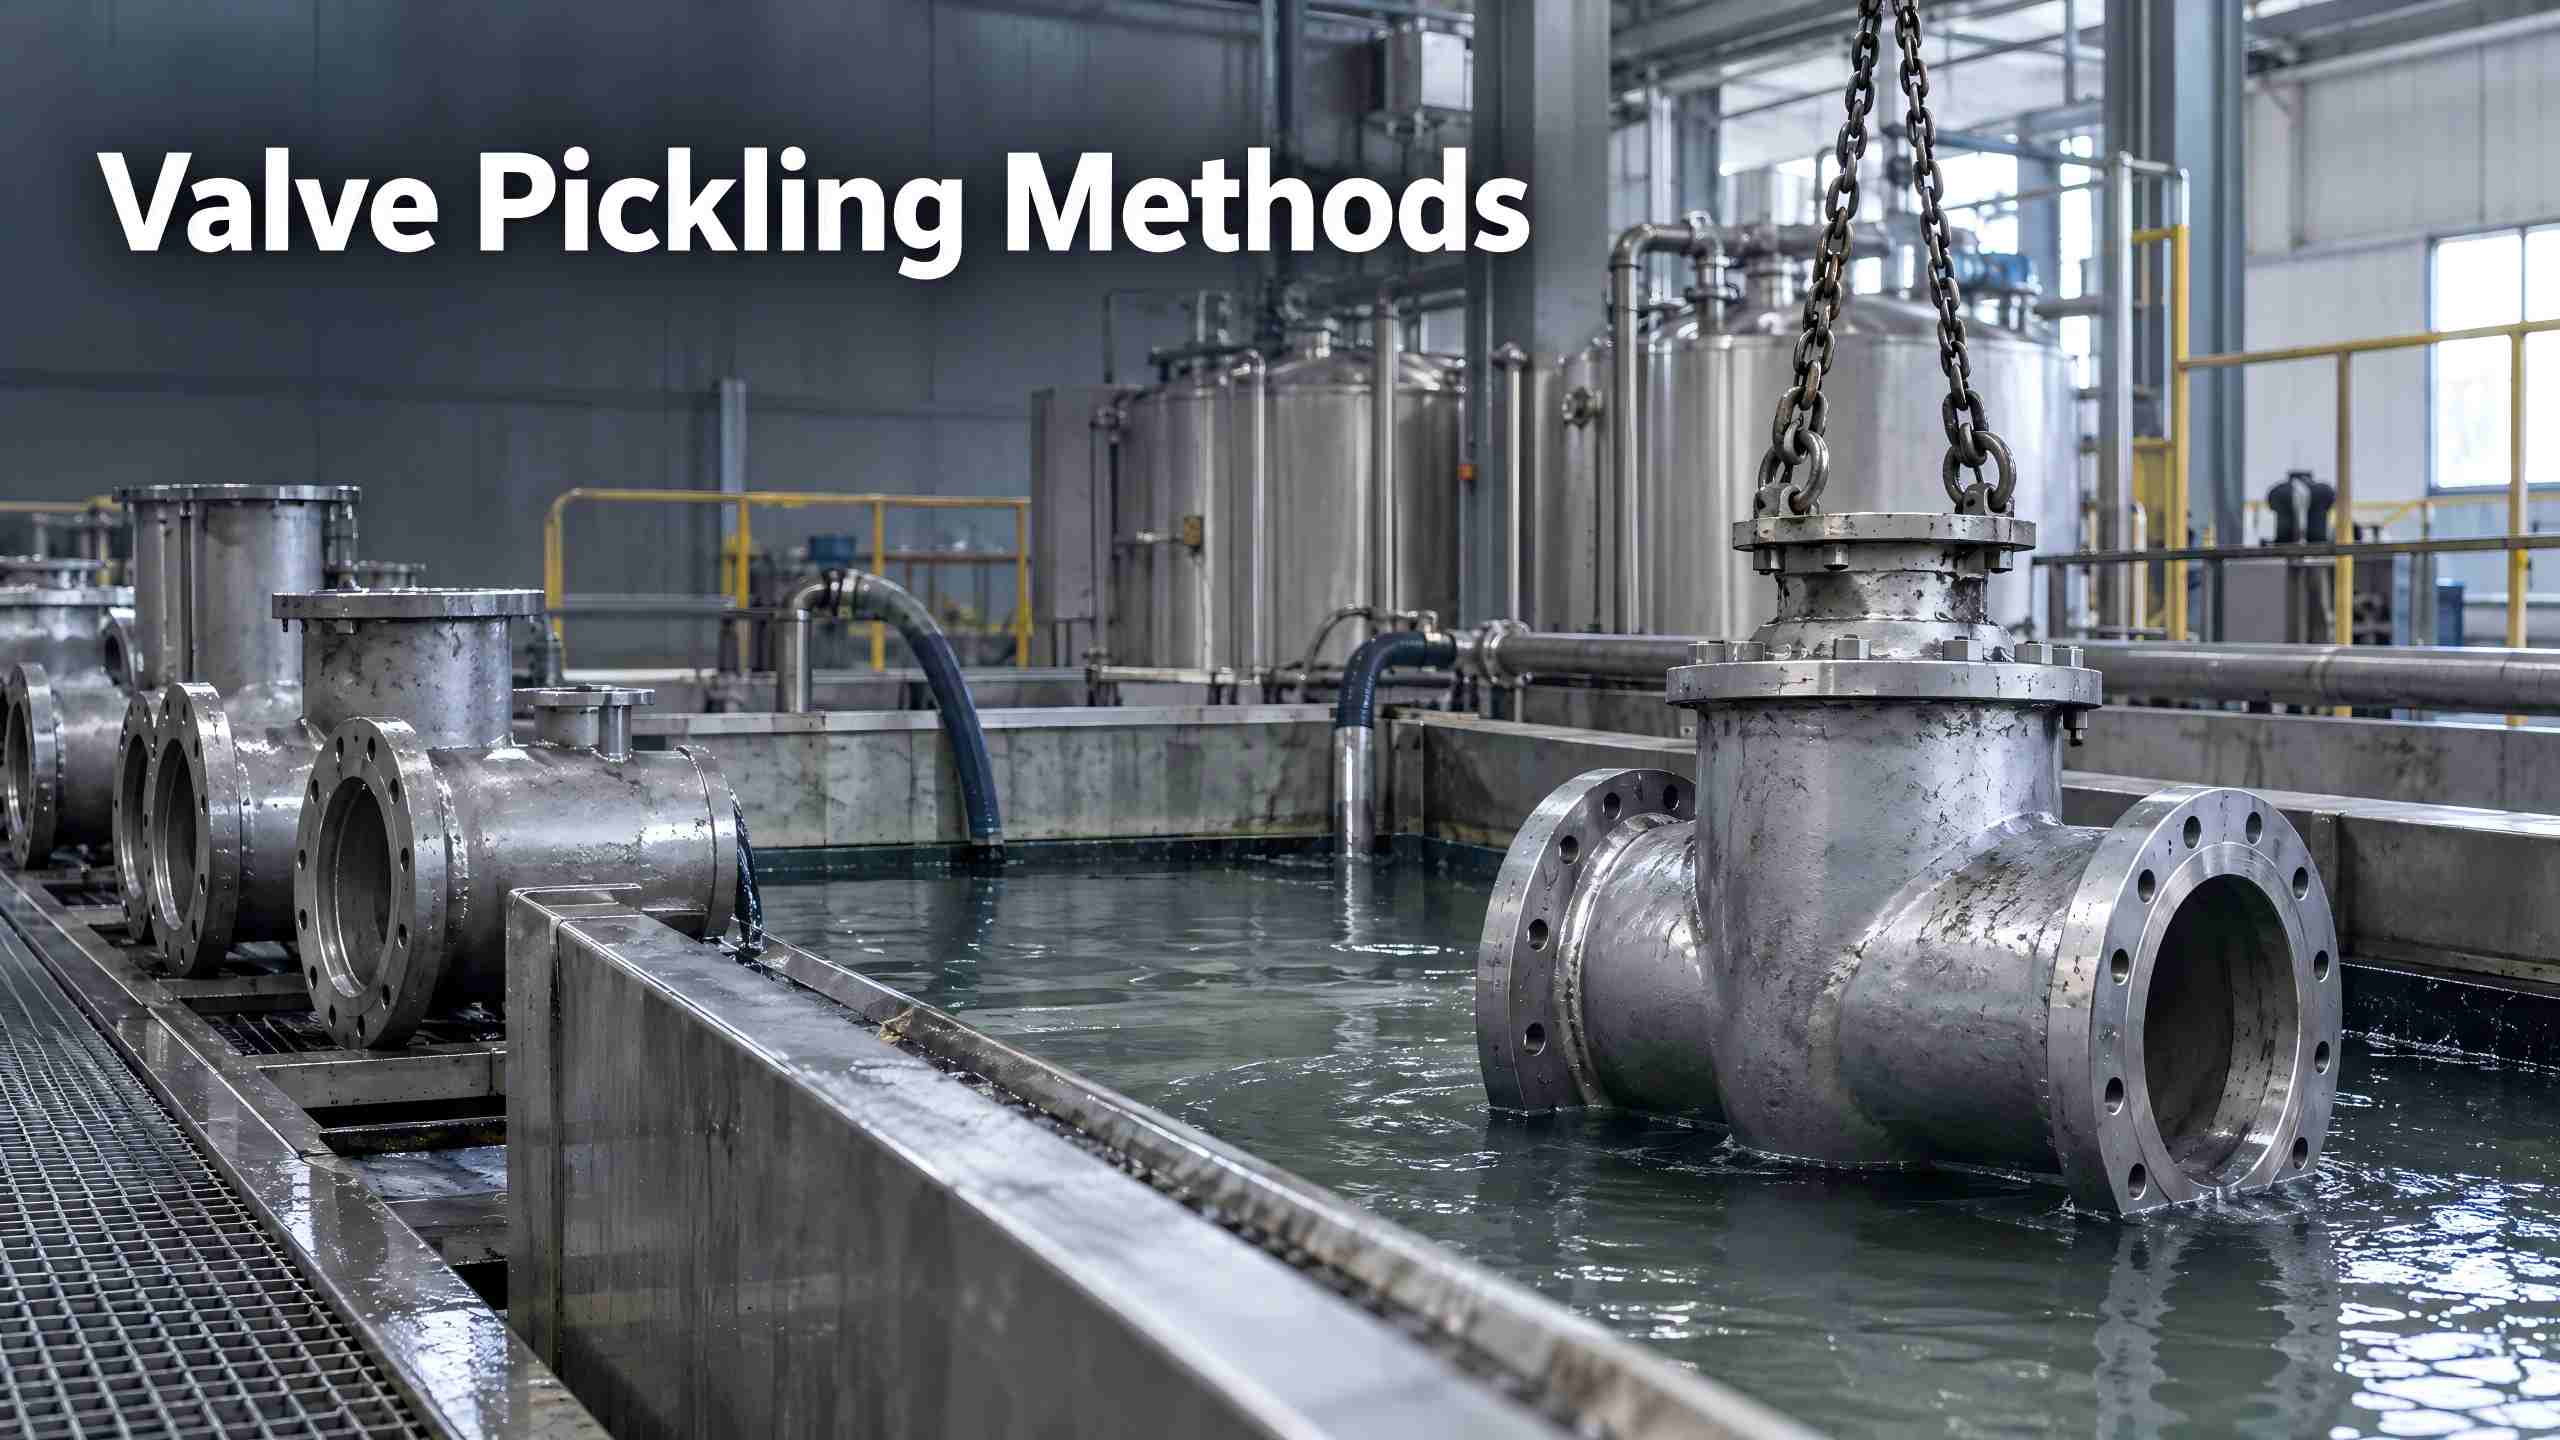
Il decapaggio delle valvole in acciaio inossidabile (comunemente chiamato “decapaggio e passivazione” nella pratica ingegneristica) riguarda tre cose: la tinta dell'ossido (tinta termica) nella zona interessata dal calore della saldatura, le incrostazioni di ossido e il ferro libero, nonché i residui di olio e fondente. Il decapaggio è responsabile della “rimozione della contaminazione e della disincrostazione”; la passivazione è responsabile della “ricostruzione della pellicola passiva ricca di cromo sulla superficie metallica appena esposta”. I due passaggi devono essere eseguiti in sequenza. Il decapaggio senza passivazione in realtà peggiora la resistenza alla corrosione.
Molto spesso si crea una confusione: il decapaggio delle valvole in acciaio al carbonio è un “disrugginemento” (acido cloridrico o solforico più un inibitore), e dopo il decapaggio viene applicato uno strato antiruggine, senza alcuna passivazione; il decapaggio delle valvole in acciaio inossidabile è “pulizia e ripristino della passività”. L'acido cloridrico non deve mai essere utilizzato su parti in acciaio inossidabile: gli ioni cloruro piantano i semi della corrosione per vaiolatura e della tensocorrosione.
Occasioni tipiche che richiedono il decapaggio: prima che una nuova valvola lasci la fabbrica, dopo la saldatura o la riparazione in loco, quando sulla superficie compaiono macchie di ruggine o tinte di ossido e prima della messa in servizio di sistemi ad alta pulizia come quelli alimentari e farmaceutici.
2. Cinque metodi di decapaggio tradizionali e le loro applicazioni
I rapporti e gli intervalli di temperatura sono soggetti alla norma ASTM A380/A967 e alle condizioni in cui viene fornito il materiale. L'acido fluoridrico è altamente tossico; il sito deve essere ventilato e il gluconato di calcio tenuto a portata di mano per le emergenze. L'acciaio duplex è più sensibile al rapporto e deve essere trattato secondo le istruzioni del produttore del materiale.
| Metodo | Sistema acido (gamma tecnica comune) | Adatto per | Caratteristiche |
| Decapaggio per immersione | Acido nitrico 10%, 30 min | Piccole parti di produzione di valvole, parti di riparazione smontate | Uniforme e approfondita, massima efficienza; richiede spazio e trattamento dei liquami di scarico |
| Decapaggio a spruzzo | Spray misto acido atomizzato | Linee di valvole di produzione in serie | Automatizzato, risparmia acido, adatto al volume |
| Decapaggio con pennello/gel | Pasta decapante (acido misto gelificato) | Saldature in sito, aree locali di grandi valvole | Nessuna necessità di spostare attrezzature, bassi consumi; l'uniformità dipende dalla tecnica |
| Decapaggio circolante | Acido citrico o acido nitrico diluito pompato in circolazione | Sistemi di tubazioni in acciaio inossidabile in servizio | Copre l'intero ciclo; le guarnizioni morbide e gli strumenti devono essere isolati |
| Decapaggio elettrolitico/elettrolucidatura | Elettrolita più corrente | Valvole per il settore alimentare, farmaceutico e dei semiconduttori | Rugosità controllabile, basso rischio acido residuo; elevato investimento in attrezzature |
3. Procedura standard in sei fasi
Sgrassaggio e rimozione dell'olio: utilizzare un detergente alcalino senza cloro per rimuovere l'olio. Se l'olio non viene rimosso completamente, la superficie decapata sarà sicuramente a chiazze.
Decapaggio: impostare il rapporto, la temperatura e il tempo in base al materiale (304/316L/duplex) ed estrarre la parte non appena il tempo è scaduto.
Risciacquo: sciacquare con abbondante acqua pulita fino a pH neutro; per le valvole critiche utilizzare acqua deionizzata (ioni cloruro ≤25 mg/L).
Neutralizzazione: neutralizzare l'acido residuo con una soluzione alcalina debole di carbonato di sodio all'1%–2%.
Passivazione: acido nitrico al 20% a 60 °C per 20–60 minuti per ricostruire il film passivo.
Ispezione e imballaggio: controllo a campione con il metodo del punto blu o con il metodo del film d'acqua, quindi pulire, asciugare, tappare e proteggere dalla contaminazione secondaria.
Una nota sulle valvole a sede morbida: PTFE ed EPDM non resistono agli acidi. Rimuovere i sigilli prima del decapaggio o passare al metodo gel per tenerli lontani dalle superfici di tenuta. L'acido esaurito e le acque reflue devono essere neutralizzati e sedimentati; le acque reflue contenenti cromo e nichel devono essere consegnate a un'unità autorizzata per lo smaltimento in linea con i requisiti ambientali.
Decapaggio: impostare il rapporto, la temperatura e il tempo in base al materiale (304/316L/duplex) ed estrarre la parte non appena il tempo è scaduto.
Risciacquo: sciacquare con abbondante acqua pulita fino a pH neutro; per le valvole critiche utilizzare acqua deionizzata (ioni cloruro ≤25 mg/L).
Neutralizzazione: neutralizzare l'acido residuo con una soluzione alcalina debole di carbonato di sodio all'1%–2%.
Passivazione: acido nitrico al 20% a 60 °C per 20–60 minuti per ricostruire il film passivo.
Ispezione e imballaggio: controllo a campione con il metodo del punto blu o con il metodo del film d'acqua, quindi pulire, asciugare, tappare e proteggere dalla contaminazione secondaria.
Una nota sulle valvole a sede morbida: PTFE ed EPDM non resistono agli acidi. Rimuovere i sigilli prima del decapaggio o passare al metodo gel per tenerli lontani dalle superfici di tenuta. L'acido esaurito e le acque reflue devono essere neutralizzati e sedimentati; le acque reflue contenenti cromo e nichel devono essere consegnate a un'unità autorizzata per lo smaltimento in linea con i requisiti ambientali.
4. Cinque idee sbagliate comuni
1. Pulire “comodamente” le valvole in acciaio inox con acido cloridrico: molti articoli online consigliano di decapare le valvole in acciaio inox con acido cloridrico o con una miscela di acidi che lo contenga. Questo è sbagliato: gli ioni cloruro sono proprio il punto di partenza della vaiolatura e della tensocorrosione. Utilizzare un sistema di acido nitrico più fluoridrico o un sistema di acido citrico.
2. Decapaggio senza passivazione: la superficie è fresca ma non presenta film passivo, quindi si corrode più velocemente.
3. Immersione straordinaria alla ricerca della “pulizia”: un decapaggio eccessivo provoca corrosione intergranulare e una superficie ruvida.
4. Toccare la superficie con normali spazzole in filo d'acciaio o utensili in acciaio al carbonio: questo incorpora ferro libero e in seguito appariranno sicuramente macchie di ruggine. Utilizzare spazzole dedicate in acciaio inossidabile e abrasivi a base di alluminio.
5. Applicazione della pasta decapante senza risciacquo né neutralizzazione: l'acido residuo cristallizza e si corrode lentamente una volta che la valvola è in servizio.
5. Come scegliere un metodo
Per piccoli pezzi di nuova produzione e pezzi in lotti, scegli il decapaggio per immersione o a spruzzo; per saldature e riparazioni in cantiere scegliere la pasta decapante; per i sistemi in servizio, scegliere il decapaggio a circolazione (isolando prima le guarnizioni morbide e gli strumenti); per esigenze di elevata pulizia, scegliere l'elettrolucidatura; per getti con scaglie di ossido spesse, sabbiatura o pallinatura prima del decapaggio.
Domande frequenti
Q1: Il decapaggio e la passivazione sono la stessa cosa?
No. Il decapaggio è la fase di “pulizia” che rimuove le incrostazioni di ossido, la tinta dell'ossido e il ferro libero; la passivazione è il passaggio successivo che ricostruisce il film passivo ricco di cromo sulla superficie pulita utilizzando acido nitrico o citrico. I due vengono solitamente eseguiti in sequenza e insieme chiamati decapaggio e passivazione, ma le loro funzioni differiscono.
Q2: Il decapaggio danneggerà le superfici di tenuta della valvola?
Q2: Il decapaggio danneggerà le superfici di tenuta della valvola?
SÌ. Le guarnizioni dure (lega di stellite, carburo cementato) resistono abbastanza bene agli acidi, mentre le guarnizioni morbide (PTFE, EPDM, NBR) sono attaccate dall'acido. È necessario rimuovere i sigilli delle valvole con sede morbida o utilizzare il metodo del gel per tenerle lontane dalla zona di tenuta; dopo il decapaggio le superfici di tenuta dovranno essere rilappate e controllate.
Q3: Come viene accettato il lavoro dopo il decapaggio?
Q3: Come viene accettato il lavoro dopo il decapaggio?
Tre metodi sono comuni nella pratica ingegneristica: il metodo della macchia blu (test delle gocce di ferricianuro di potassio-acido nitrico, senza macchia blu che indica ferro libero accettabile), il metodo del film d'acqua (un film d'acqua continuo che indica una superficie pulita e accettabile) e, ove necessario, un test in nebbia salina neutra. Per lotti di grandi dimensioni, controllo a campione secondo ASTM A967/A380 e le specifiche del progetto.
Q4: Il decapaggio può sostituire la normale protezione dalla corrosione?
Q4: Il decapaggio può sostituire la normale protezione dalla corrosione?
No. Il decapaggio e la passivazione si limitano a riportare la superficie allo stato passivato iniziale; non possono sostituire la selezione dei mezzi, i rivestimenti anticorrosivi e la manutenzione periodica. Se le macchie di ruggine continuano a riapparire dopo la messa in servizio, verificare innanzitutto la concentrazione di cloruro e le condizioni operative prima di decidere se ripetere il decapaggio.
Tutti i metodi di decapaggio descritti sopra funzionano solo se abbinati al materiale, al mezzo, alla pressione e alla temperatura effettivi, e tale corrispondenza è esattamente doveL'ingegneria di Athena ValveIl team lavora con i clienti, coprendo le valvole a maschio eccentriche, lubrificate, non lubrificate e con pressione bilanciata, insieme ai corrispondenti requisiti di decapaggio e passivazione, prima che la valvola venga messa in servizio contenente cloruro o acido. Se state valutando valvole per un'applicazione impegnativa, il team di ingegneri di Athena Valve è disponibile per una consulenza tecnica sulle vostre specifiche e raccomandazioni specifiche per l'applicazione.
Tutti i metodi di decapaggio descritti sopra funzionano solo se abbinati al materiale, al mezzo, alla pressione e alla temperatura effettivi, e tale corrispondenza è esattamente doveL'ingegneria di Athena ValveIl team lavora con i clienti, coprendo le valvole a maschio eccentriche, lubrificate, non lubrificate e con pressione bilanciata, insieme ai corrispondenti requisiti di decapaggio e passivazione, prima che la valvola venga messa in servizio contenente cloruro o acido. Se state valutando valvole per un'applicazione impegnativa, il team di ingegneri di Athena Valve è disponibile per una consulenza tecnica sulle vostre specifiche e raccomandazioni specifiche per l'applicazione.
 Valvola a farfalla concentrica ed eccentrica: quale è più adatta ai sistemi HVAC e idrici?
 Valvola a saracinesca a coltello per liquami
 Classifica 2026 dei 10 migliori marchi di valvole a sfera al mondo
 Come selezionare gli attuatori elettrici a giro parziale, a corsa lineare e multigiro
 Come riparare una valvola a sfera che perde
 Come riparare una valvola a saracinesca
 Valvola a saracinesca del tipo a tenuta di pressione per isolamento industriale ad alta pressione e alta temperatura
 Quali sono le differenze tra valvole forgiate e valvole fuse?
 Caratteristiche, applicazioni e vantaggi delle valvole a globo in acciaio al carbonio
 Perché le valvole per strumenti sono indispensabili per i sistemi di controllo industriale?
 Che cosa sono le valvole bidirezionali?
 In che modo una valvola di ritegno a sfera impedisce il riflusso del mezzo nella tubazione?
 Selezione e precauzioni per le valvole per gas naturale
 Athena Engineering SRL conclude l'OGA 2026 Kuala Lumpur
 Cos'è una valvola a saracinesca? Qual è il suo principio di funzionamento?
 Valvola a globo tipo T / modello a T / modello dritto
 Valvola a saracinesca a coltello o valvola a saracinesca a cuneo: qual è la migliore per le vostre tubazioni industriali?
 Panoramica completa del prodotto sulle valvole a sfera criogeniche
 Cause e trattamenti per la scarsa chiusura della valvola
 Valvole a farfalla Athena triplo offset