Spiegazione dettagliata del processo di produzione della fabbrica di valvole
autore: ATHENA GROUP
2025-10-13
Come componente di controllo indispensabile nei sistemi di tubazioni industriali, la qualità e le prestazioni divalvolesono direttamente collegati al funzionamento sicuro dell’intero sistema. Quella che segue è un'introduzione dettagliata al processo di produzione delle valvole in una fabbrica di valvole.
Ⅰ. Progettazione e ricerca e sviluppo di valvole
Il collegamento principale nella produzione di valvole è la progettazione e la ricerca e sviluppo. In base alle effettive esigenze dei clienti, alle condizioni di lavoro specifiche, nonché agli standard di settore e alle specifiche tecniche, il team tecnico utilizza software di progettazione avanzati come CAD/CAM per la modellazione 3D per pianificare con precisione la forma strutturale, i parametri dimensionali e gli indicatori di prestazione della valvola. Allo stesso tempo, viene effettuata una continua innovazione tecnologica e una progettazione ottimizzata per migliorare l'applicabilità e l'affidabilità del prodotto, in modo da soddisfare i requisiti di utilizzo in diverse condizioni di lavoro.

Ⅱ. Approvvigionamento e ispezione delle materie prime per valvole
In conformità con i requisiti di progettazione, materie prime di alta qualità come acciaio inossidabile, ghisa, acciaio al carbonio e acciaio legato vengono acquistate da fornitori affidabili. Dopo l'arrivo delle materie prime, vengono utilizzate apparecchiature come un analizzatore spettrale per condurre test sulla composizione dei materiali per garantire che la composizione chimica, le proprietà fisiche e altri aspetti dei materiali siano conformi agli standard pertinenti. Un rapporto sul test della composizione del materiale viene stampato e archiviato per riferimento futuro.
Ⅲ. Produzione di fusioni di valvole
- Fusione: Le materie prime controllate e qualificate vengono messe in un forno ad induzione per la fusione. La temperatura e il tempo di fusione sono rigorosamente controllati per garantire la composizione uniforme del metallo fuso e ottenere le prestazioni del materiale richieste.
- Colata: I processi di fusione comuni includono la fusione a schiuma persa e la fusione in sabbia. Prendendo come esempio la fusione a schiuma persa, il metallo fuso viene versato nello stampo e, dopo il raffreddamento, si forma la forma iniziale del corpo della valvola. Questo processo può ridurre efficacemente i difetti di fusione e migliorare il tasso di resa.
- Trattamento termico: Processi di trattamento termico come ricottura, normalizzazione o tempra e rinvenimento vengono applicati ai pezzi fusi per eliminare lo stress interno del pezzo fuso, migliorare la struttura del materiale e aumentare la resistenza, la tenacità e la resistenza alla fatica del corpo valvola.
- Pulizia e ispezione: Le impurità come particelle di sabbia e bave sulla superficie dei getti vengono pulite. Successivamente vengono eseguiti controlli dimensionali e estetici per garantire che i getti soddisfino i requisiti di progettazione. Nel frattempo, per rilevare difetti interni vengono utilizzati metodi di test non distruttivi come i test a ultrasuoni (UT) e i test radiografici (RT).
Ⅳ. Lavorazione di valvole
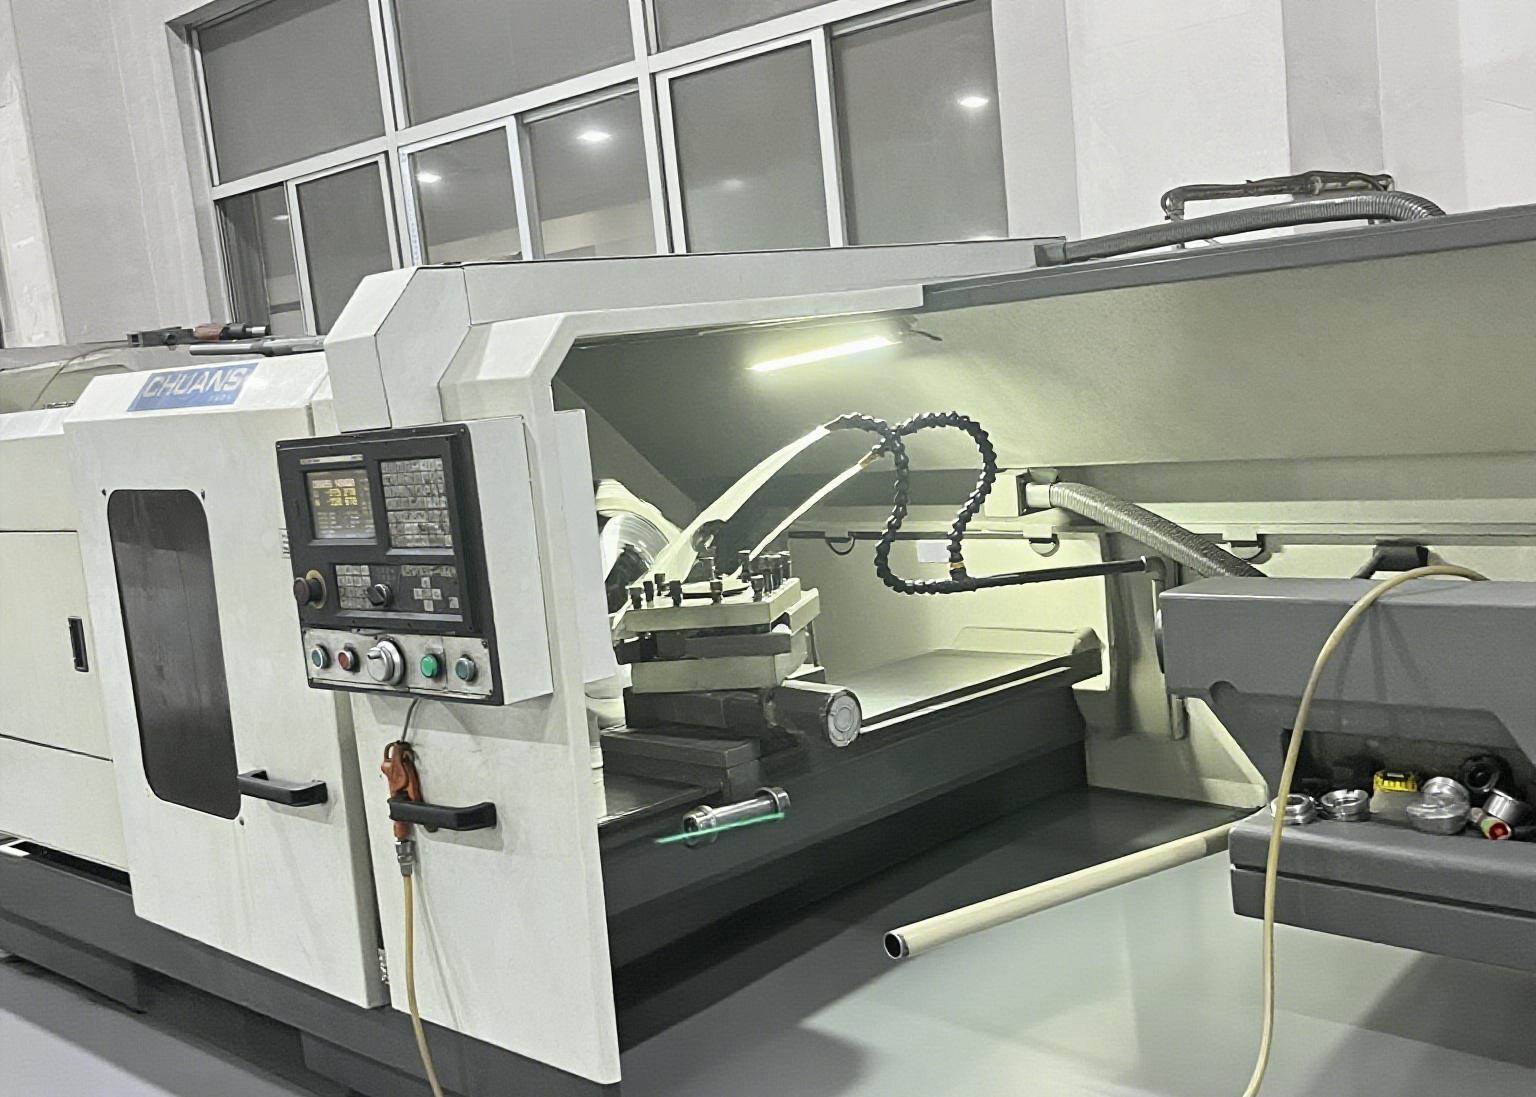
- Lavorazione grezza: Attrezzature come torni, fresatrici e rettificatrici vengono utilizzate per la sgrossatura delle fusioni per rimuovere il materiale in eccesso e modellare inizialmente la forma di ciascun componente della valvola, ponendo le basi per la successiva finitura.
- Finitura: La finitura viene eseguita sui componenti sgrossati. Con l'ausilio di attrezzature ad alta precisione come i centri di lavoro CNC, la precisione dimensionale e la finitura superficiale di ogni parte sono garantite per soddisfare i requisiti di progettazione. Soprattutto nella lavorazione delle superfici di tenuta è necessario garantirne la planarità, la finitura e la durezza.
- Foratura e maschiatura: Secondo i disegni di progetto, le operazioni di foratura e maschiatura vengono eseguite nelle posizioni corrispondenti per preparare l'assemblaggio della valvola e il suo collegamento con tubazioni, attuatori, ecc.
- Ispezione: Sui componenti lavorati vengono condotte ispezioni di dimensioni, tolleranze geometriche e qualità della superficie. I componenti non qualificati devono essere rielaborati o rottamati in modo tempestivo.
Ⅴ. Produzione di parti interne di valvole
- Parti interne che richiedono saldatura di tenuta: Per parti quali dischi e sedi delle valvole, dopo la lavorazione di sgrossatura, viene eseguita la lavorazione della scanalatura del rivestimento di saldatura, seguita dal rivestimento di saldatura e dal trattamento termico post-saldatura per migliorare la resistenza all'usura, alla corrosione e la durezza della superficie di tenuta. Quindi, vengono eseguite la finitura e la molatura della superficie di tenuta e, infine, vengono condotti l'ispezione della durezza della superficie di tenuta e il test con liquidi penetranti (PT) per garantire le prestazioni di tenuta.
- Stelo della valvola: Dopo che le materie prime hanno superato l'ispezione, il pezzo grezzo viene realizzato e sottoposto a lavorazione grossolana, rivestimento di saldatura e trattamento termico post-saldatura. Quindi vengono eseguiti la finitura, la rettifica cilindrica e il trattamento superficiale (come nitrurazione, tempra, placcatura chimica, ecc.). Infine vengono eseguiti il trattamento finale, la rettifica della superficie di tenuta e l'ispezione.
- Parti interne senza requisiti di saldatura di tenuta: Dopo che i pezzi grezzi sono stati realizzati in conformità con i requisiti, vengono eseguite la lavorazione di sgrossatura e la finitura.
Ⅵ.ValvolaAssemblea
- Pulizia dei componenti: Tutti i componenti lavorati vengono puliti per rimuovere macchie di olio, limatura di ferro e altre impurità sulla superficie, garantendo la pulizia dell'ambiente di assemblaggio.
- Assemblea: In conformità con i disegni di progettazione e i requisiti tecnici, vengono utilizzati strumenti e attrezzature professionali per assemblare i vari componenti, garantendo la precisione di montaggio tra i componenti, come la connessione tra lo stelo della valvola e il disco della valvola e l'assemblaggio del corpo della valvola e del coperchio della valvola.
- Installazione della guarnizione: Le guarnizioni della valvola, come O-ring, guarnizioni e baderne, sono installate per garantire prestazioni di tenuta affidabili e prevenire perdite del fluido.
- Messa in servizio: La valvola assemblata è incaricata di verificare se la sua apertura e chiusura sono flessibili, se la corsa è precisa e se la tenuta è buona. Per le valvole elettriche è richiesta anche la messa in servizio del collegamento con attuatori elettrici.

Ⅶ. Test delle prestazioni delle valvole
- Test di pressione: Sulla valvola viene eseguito un test di pressione e la pressione di prova è solitamente 1,5 volte la pressione di progetto per verificare la capacità della valvola di resistere all'alta pressione e le sue prestazioni di tenuta, garantendo che non si verifichino perdite o rotture durante l'uso effettivo.
- Prova di tenuta: Oltre all'ispezione della tenuta durante il test di pressione, vengono utilizzati metodi come il test delle bolle e il rilevamento delle perdite tramite spettrometria di massa con elio per condurre test più rigorosi sulle prestazioni di tenuta della valvola, in particolare per le valvole che richiedono un'elevata tenuta, come valvole del gas e valvole del vuoto.
- Altri test: A seconda degli scenari applicativi della valvola e dei requisiti speciali, potrebbero essere necessari test aggiuntivi come test di resistenza alla corrosione, test ad alta temperatura, test a bassa temperatura e test di ciclo per verificare completamente le prestazioni e l'affidabilità della valvola.
Ⅷ. Trattamento superficiale e imballaggio delle valvole
- Trattamento superficiale: La valvola viene sottoposta a sabbiatura per migliorare la finitura superficiale e l'adesione del rivestimento. Quindi, in base all'ambiente di servizio e alle esigenze del cliente, viene eseguito il trattamento di rivestimento, come l'applicazione di rivestimento in resina epossidica, vernice al fluorocarburo, ecc., per migliorare la resistenza alla corrosione e l'aspetto della valvola.
- Confezione: Le valvole qualificate dopo l'ispezione vengono imballate utilizzando materiali protettivi come scatole di legno, cartoni e plastica espansa per garantire che le valvole non vengano danneggiate durante il trasporto e lo stoccaggio. Nel frattempo, vengono allegati documenti pertinenti come manuali dei prodotti e rapporti di ispezione della qualità.
Attraverso la serie di rigorosi processi produttivi di cui sopra, le valvole vengono gradualmente trasformate da materie prime in prodotti finiti di alta qualità, che vengono infine consegnati ai clienti, fornendo garanzie per il funzionamento sicuro di vari settori e infrastrutture industriali.
Perché prendere in considerazione la scelta di Athena SRL per la produzione di valvole?
Nella scelta delle valvole, la scelta del fornitore è importante quanto il design della valvola stessa.Atena S.R.L, un produttore italiano di valvole, è un marchio affidabile in Europa e anche nel mondo.
I motivi per cui Athena SRL si distingue sono i seguenti:
I motivi per cui Athena SRL si distingue sono i seguenti:
- Ingegneria Italiana Eccellente: Basandosi su processi di produzione di precisione, garantisce che le valvole abbiano prestazioni di tenuta affidabili e una lunga durata.
- Versatilità dei materiali: Offre una varietà di opzioni di materiali (come EPDM, PTFE, ecc.) e introduce anche materiali di fascia alta come Hastelloy, Monel e compositi ceramici. Fornisce soluzioni personalizzate per i punti critici in diversi settori e può essere adattato a varie condizioni di lavoro come gli ambienti corrosivi.
- Capacità di personalizzazione: Può personalizzare prodotti per valvole che soddisfano le esigenze in base ai requisiti di processo specifici dei clienti.
- Servizi globali: Athena SRL ha costruito una rete di servizi tridimensionale di "layout globale + servizio localizzato", consentendo ai clienti di tutto il mondo di usufruire di un supporto "a portata di mano" e fornendo varie valvole standard e valvole personalizzate.
 In che modo una valvola di ritegno a sfera impedisce il riflusso del mezzo nella tubazione?
 Selezione e precauzioni per le valvole per gas naturale
 Athena Engineering SRL conclude l'OGA 2026 Kuala Lumpur
 Cos'è una valvola a saracinesca? Qual è il suo principio di funzionamento?
 Valvola a globo tipo T / modello a T / modello dritto
 Valvola a saracinesca a coltello o valvola a saracinesca a cuneo: qual è la migliore per le vostre tubazioni industriali?
 Panoramica completa del prodotto sulle valvole a sfera criogeniche
 Cause e trattamenti per la scarsa chiusura della valvola
 Valvole a farfalla Athena triplo offset
 Qual è la differenza tra la valvola di ritegno a battente e la NRV? Una spiegazione completa
 Tipi di connessione comuni delle valvole
 5 errori di progettazione delle tubazioni che stanno uccidendo le tue valvole
 Valvola a galleggiante: struttura, principio e applicazione
 Valvola a spillo ad alta pressione Valvola di controllo del fluido ad alta precisione
 Cos'è una valvola di ritegno a pistone?
 Incontraci all'OGA 2026 | Stand 6802, padiglione 6
 Cos'è un indicatore di livello? Principi di funzionamento, tipologie e applicazioni industriali
 Protezione a doppia tenuta: un'interpretazione completa delle valvole a globo a soffietto
 Pompa ad aspirazione finale e pompe in linea: quale è quella giusta per te?
 Metodo di selezione dei tipi di valvole in base al grado di strozzamento